Ingeniería química · Cinética · Diseño de reactores
Los reactores químicos aparecen en industrias muy distintas, pero el patrón operativo dominante no es el mismo en todas ellas. En productos petroquímicos y químicos de gran volumen predominan arquitecturas continuas; en farmacéutica los procesos Batch siguen teniendo un peso considerable aunque la fabricación continua ha ganado espacio; en polímeros conviven Batch, semibatch, CSTR, cascadas y reactores tubulares; y en bioprocesos el Batch y fed-batch continúan siendo muy comunes mientras se desarrollan alternativas continuas. [3][5][6]
El objetivo de los reactores cambia con la industria
El Esquema 1 resume el objetivo central de los reactores en cada industria: flexibilidad, continuidad, control del producto, estabilidad biológica o intensificación del proceso.
Para analizar ese panorama sin quedar atrapados desde el principio en geometrías, catalizadores, transferencia de calor o fenómenos de mezcla reales, la ingeniería de reacciones comienza con modelos ideales. Levenspiel presenta en su capítulo 5 tres modelos fundamentales para una sola reacción: reactor intermitente o Batch, tanque agitado continuo y reactor de flujo pistón. [1]
No responderemos todavía. Primero construiremos las ecuaciones que permiten hacerlo y, cuando volvamos a esta pregunta, la diferencia entre los tres modelos tendrá una explicación física y matemática.
1. De la reacción al problema de diseño
La cinética por sí sola describe una velocidad; el diseño debe convertir esa velocidad en una condición operativa o un tamaño de reactor.
1.1. ¿Qué queremos calcular realmente?
Una ley de velocidad como −rA = kCAn nos informa de cómo desaparece A en función de su concentración. Sin embargo, todavía no nos dice cuánto tiempo debemos dejar reaccionar un lote ni qué volumen necesitaría un reactor de flujo. Para responder esas preguntas debemos combinar la cinética con la forma en que la composición evoluciona dentro del reactor. [1] [2]
En los problemas de diseño, el resultado suele expresarse mediante tres magnitudes principales: t es el tiempo de reacción, τ es el tiempo espacial y V es el volumen del reactor. Para llegar a ellas necesitamos relacionar cuatro componentes del problema:
A partir de aquí iremos incorporando cada una de estas piezas hasta llegar a las ecuaciones de diseño de Batch, CSTR y PFR.
1.2. Conversión como objetivo de diseño
La conversión permite expresar qué fracción del reactivo elegido como base ha desaparecido. En reactores de flujo, se define a partir del flujo molar de entrada y salida:
En reactores Batch o en reactores que operan en régimen intermitente, no existe una corriente de salida durante la reacción, por lo que la conversión se expresa a partir de la cantidad de A contenida dentro del reactor:
Si X = 0,90, se ha transformado el 90 % del reactivo A tomado como base. La conversión define el objetivo químico; todavía falta determinar qué tiempo o qué volumen permite alcanzarlo.
1.3. Nomenclatura esencial
| Símbolo | Significado | Comentario |
|---|---|---|
| NA | Moles de A | Variable natural para un reactor Batch. |
| FA | Flujo molar de A | mol·tiempo−1 en sistemas de flujo. |
| CA | Concentración de A | Conecta la estequiometría con la ley cinética. |
| −rA | Velocidad de desaparición de A | Se escribe positiva para un reactivo que se consume. |
| X | Conversión | Variable adimensional entre 0 y 1. |
| V | Volumen de reactor | Resultado central en CSTR/PFR. |
| v0 | Caudal volumétrico de entrada | Se usa para definir el tiempo espacial. |
| τ = V/v0 | Tiempo espacial | Tiempo característico de diseño; no debe confundirse siempre con el tiempo real que pasa cada elemento de fluido. |
| k, n | Constante cinética y orden | Definen la ley de velocidad empleada. |
1.4. Alcance del modelo
Trabajaremos con una sola reacción, representada de forma genérica mediante A → P. El esquema no describe una química concreta: aísla el problema de diseño para observar cómo cambian el tiempo y el volumen requerido al modificar el tipo de reactor.
- Operación isotérmica.
- Ley de velocidad conocida.
- Comportamiento ideal del reactor.
- Una sola reacción.
- Caudal volumétrico constante en el caso principal.
- Ausencia de efectos dominantes de transferencia de masa o calor.
¿Por qué empezar con modelos ideales? Porque permiten separar el efecto de la cinética y del patrón de mezcla antes de incorporar las complejidades de un equipo real. El CSTR ideal representa el límite de mezcla completa; el PFR ideal, el límite de flujo pistón sin mezcla axial; y el Batch ideal, la evolución temporal de una mezcla uniforme.
Un reactor real no necesita reproducir perfectamente estos modelos para que sean útiles: sirven como referencias de diseño, comparación y diagnóstico. Las desviaciones pueden estudiarse después mediante transferencia de calor, dispersión axial, caída de presión, zonas muertas o distribución de tiempos de residencia.
Quedan deliberadamente fuera las reacciones paralelas o consecutivas, la selectividad, la autocatálisis, la optimización de redes de reacción, los balances energéticos completos y los modelos de flujo no ideal o RTD. Cada uno modifica sustancialmente el problema de diseño y merece un tratamiento independiente.
Con la reacción, las hipótesis y la conversión ya definidas, podemos ir al punto del que parten las ecuaciones de Batch, CSTR y PFR: el balance molar.
2. La base común: balance, cinética y estequiometría
Las ecuaciones de Batch, CSTR y PFR no se memorizan mejor por separado: se entienden mejor cuando se reconoce que todas nacen de la misma estructura.
2.1. Balance molar general
Para la especie A, una forma general del balance es:
La ecuación puede leerse término por término. FA0 contabiliza cuánto A entra; FA, cuánto sale; la integral representa la generación o desaparición de A por reacción en todo el volumen del reactor; y dNA/dt indica si la cantidad de A almacenada está cambiando con el tiempo.
El panel siguiente aplica ese balance general directamente a los tres modelos ideales. Cambia entre Batch, CSTR y PFR para observar qué términos permanecen activos y por qué la forma final del balance es distinta en cada caso.
Balance molar aplicado a Batch, CSTR y PFR
Selecciona un reactor para seguir sus corrientes, identificar la frontera de control y observar cómo el balance general se transforma en su ecuación de diseño.
Términos del balance
Ecuación resultante
dNA/dt = rAVComo no existe flujo de entrada ni de salida durante la reacción, el cambio de cantidad de A se explica únicamente por la reacción dentro del volumen del lote.
Términos del balance
Ecuación resultante
FA0 − FA + rAV = 0La acumulación se anula por la hipótesis de estado estacionario. El resultado es una ecuación algebraica: el balance se evalúa sobre todo el volumen del tanque perfectamente mezclado.
Términos del balance
Ecuación resultante
dFA/dV = rAEl balance se aplica a un elemento diferencial del tubo. En estado estacionario no hay acumulación; el cambio de flujo molar a lo largo del reactor se relaciona con la reacción que ocurre en cada dV.
2.2. Incorporar la cinética
El balance indica cuánto material cambia, pero necesita una relación que indique qué tan rápido ocurre la reacción. Utilizaremos la familia:
El orden n determina cuánto pesa la concentración CA sobre la velocidad. Para primer orden, por ejemplo, reducir CA a la mitad reduce también −rA a la mitad. Esta dependencia será decisiva cuando comparemos un CSTR —que idealmente opera por completo a la composición de salida— con un PFR, donde la concentración cambia a lo largo del volumen.
2.3. Incorporar la estequiometría
Si el caudal volumétrico o la densidad permanecen constantes, la concentración de A puede escribirse directamente en función de la conversión:
Esta relación conecta las variables del problema en cadena:
La conversión X determina la concentración CA mediante la estequiometría; esa concentración fija la velocidad −rA a través de la ley cinética y, finalmente, la ecuación de diseño transforma esa velocidad en tiempo de reacción t, tiempo espacial τ o volumen V.
Por ejemplo, para primer orden:
2.4. El algoritmo de diseño
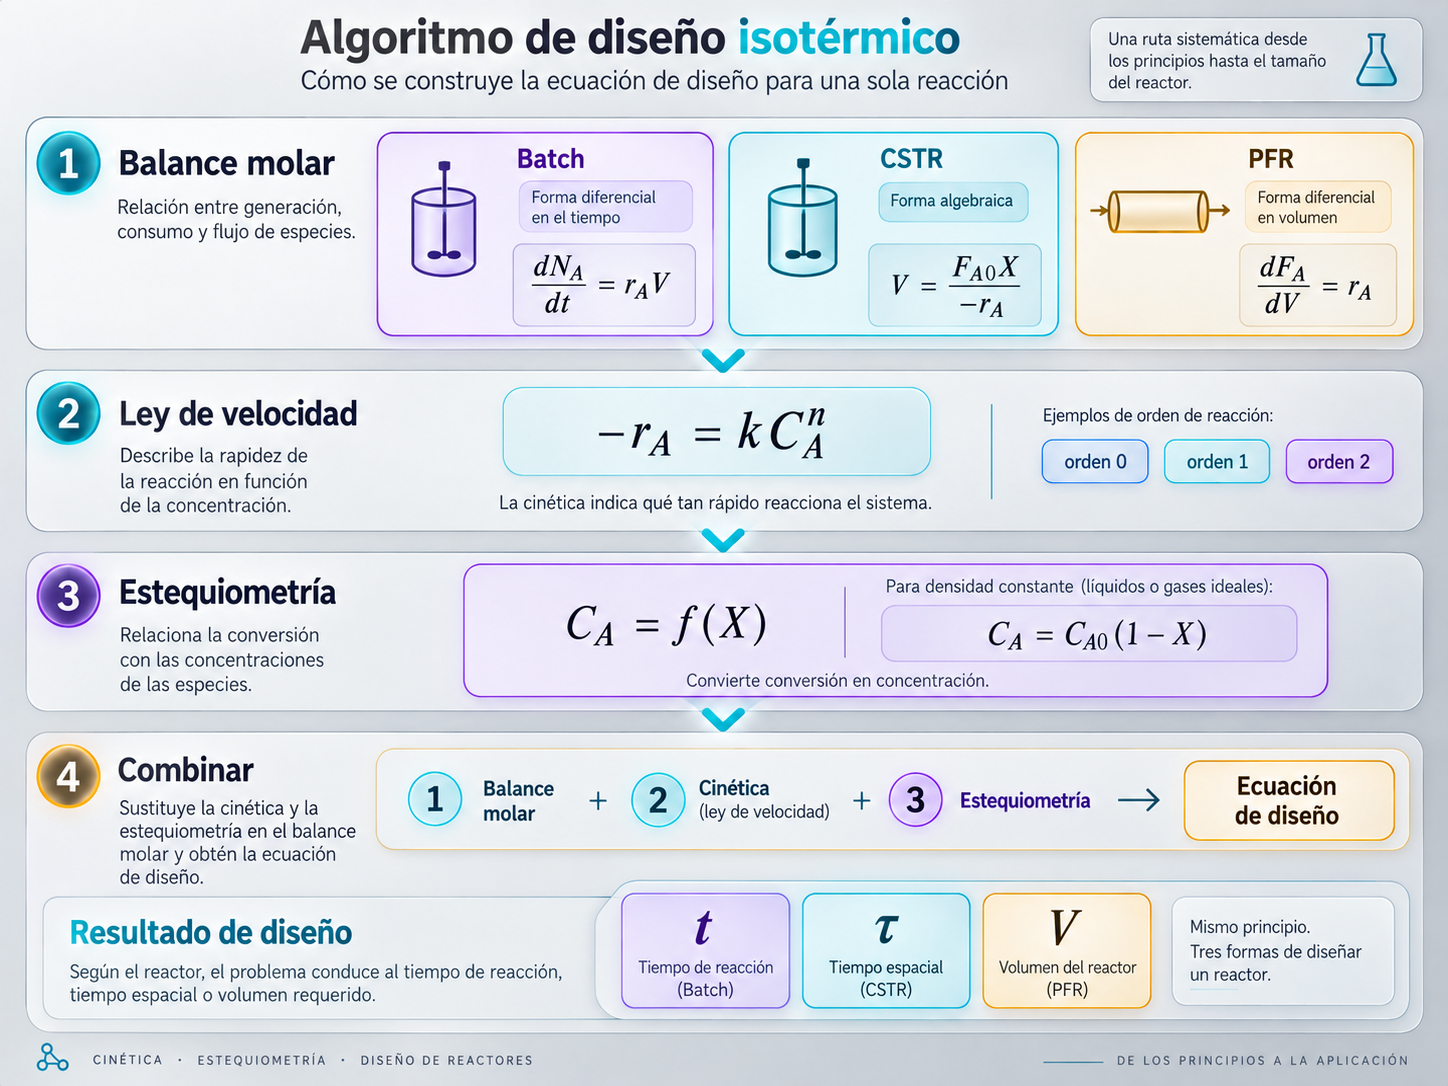
Hasta aquí hemos introducido por separado las tres piezas principales del problema: balance molar, ley de velocidad y estequiometría. Fogler expone un algoritmo de diseño muy útil de cómo se combinan esas piezas para llegar a una ecuación que permita calcular el tamaño o el tiempo requerido por un reactor. [2]
La ruta usada es obtener primero el balance molar; después se incorpora o se determina la ley de velocidad —este paso se omite como resolución si ya se conoce—; a continuación se resuelve la estequiometría de la reacción; luego se sustituyen las relaciones pertinentes para el caso estudiado y, finalmente, se obtiene uno de los parámetros de diseño principales: t, τ o V.
La Figura 3 muestra un ejemplo de cómo ejecutar cada uno de estos pasos dentro de un problema de diseño isotérmico.
Con esta secuencia establecida, podemos aplicarla a cada reactor y conectar la forma de su balance con la interpretación física de su ecuación de diseño.
3. Batch, CSTR y PFR: funcionamiento y ecuaciones de diseño
La diferencia central no está en la reacción A → P, sino en cómo el reactor distribuye la concentración y el tiempo de contacto.
3.1. Reactor Batch
En un Batch ideal, una cantidad definida de material se carga al reactor y, durante el periodo de reacción, no existe alimentación ni descarga. Por tanto, FA0 y FA desaparecen del balance mientras la reacción está ocurriendo:
Como NA = NA0(1−X), al reordenar e integrar desde X = 0 hasta una conversión final X obtenemos, para volumen constante:
¿Qué nos está diciendo esta integral? La integral suma el tiempo requerido para llevar al reactor desde la conversión inicial hasta la conversión objetivo. Cada pequeño incremento de X aporta una fracción de tiempo proporcional a 1/(−rA). Cuando la velocidad −rA es alta, esa contribución es pequeña y avanzar hacia una conversión mayor requiere poco tiempo. A medida que la reacción se ralentiza, 1/(−rA) aumenta y cada incremento adicional de conversión exige más tiempo. Por eso alcanzar conversiones muy elevadas puede requerir un aumento desproporcionado del tiempo de reacción.
La ecuación integral anterior también puede interpretarse gráficamente. La Figura 4 muestra dos formas equivalentes de representar el tiempo de reacción de un Batch a volumen constante: en función de la conversión XA y en función de la concentración CA. En ambos casos, el área bajo la curva representa la contribución acumulada al tiempo necesario para alcanzar el estado final.
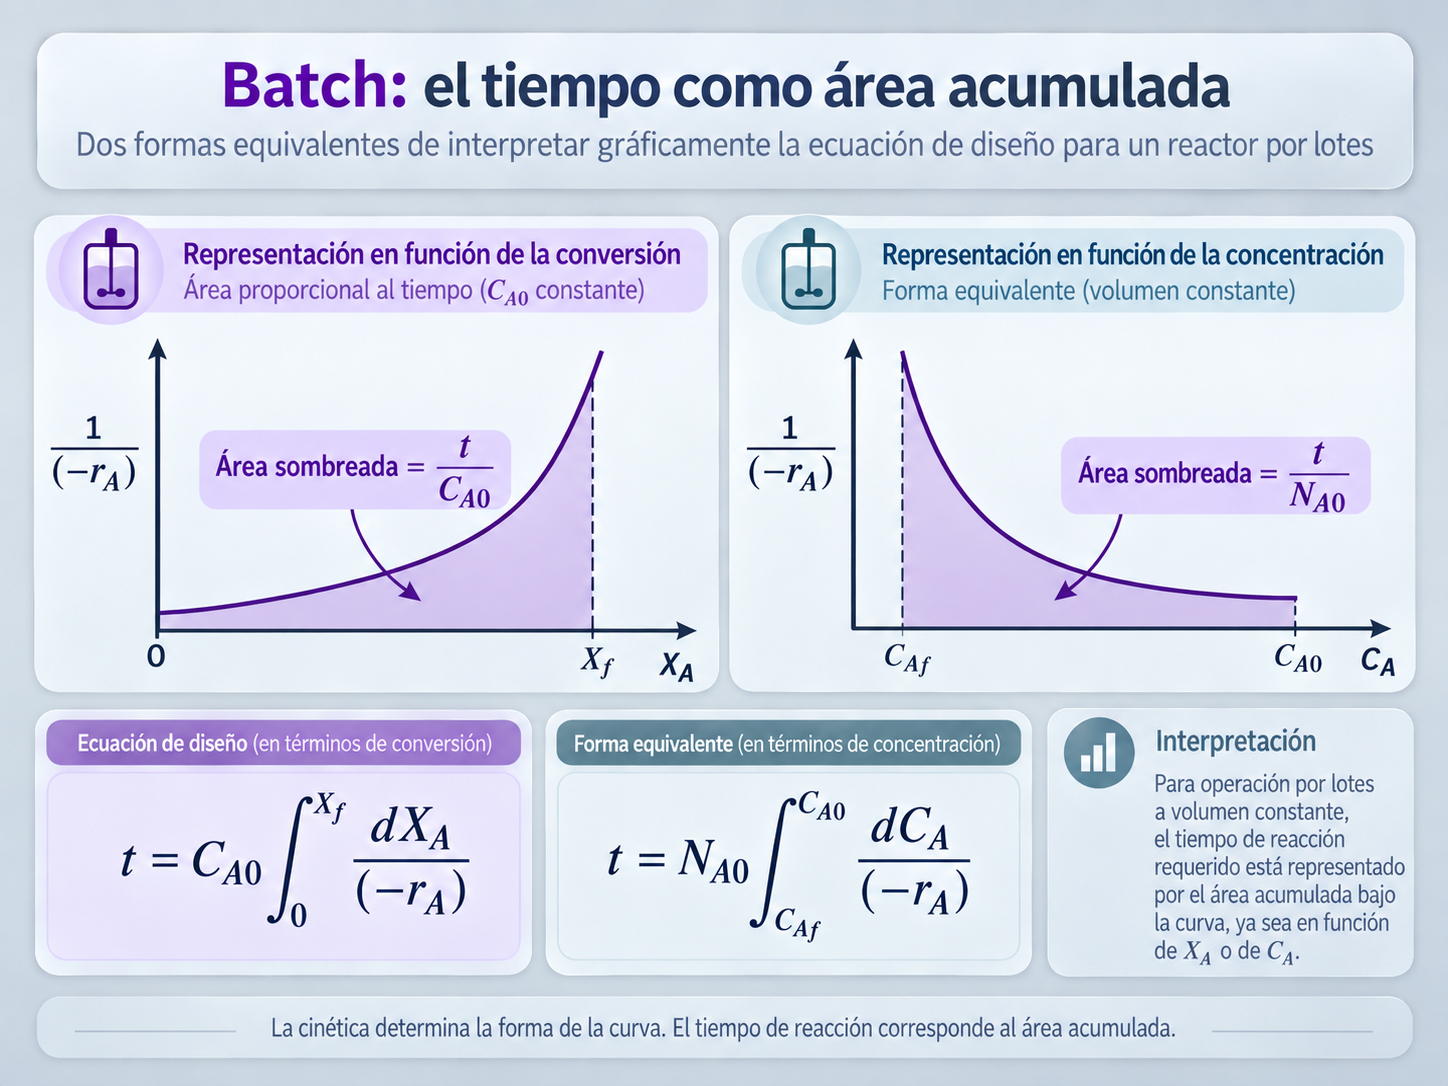
Esta interpretación será útil más adelante porque la misma lógica de áreas permitirá comparar directamente el diseño de un PFR y un CSTR.
Si conocemos la función −rA(X) y fijamos Xf, el cálculo central consiste en integrar desde el estado inicial hasta ese objetivo. No necesitamos una corriente de salida durante la reacción porque, por definición del modelo Batch empleado, no existe en ese intervalo.
3.2. Reactor CSTR
En un CSTR ideal operado en estado estacionario no existe acumulación neta:
Usando FA0−FA = FA0X:
La palabra salida es la clave. En mezcla perfecta, la composición dentro del tanque coincide con la de la corriente que abandona el reactor. Toda la capacidad del CSTR se evalúa, por tanto, a una única velocidad: la correspondiente a la concentración final.
La Figura 5 muestra esta ecuación de diseño de dos formas equivalentes: en función de la conversión XA y, para densidad constante, en función de la concentración CA. En ambos casos, las condiciones representadas corresponden al interior del reactor y a su corriente de salida.
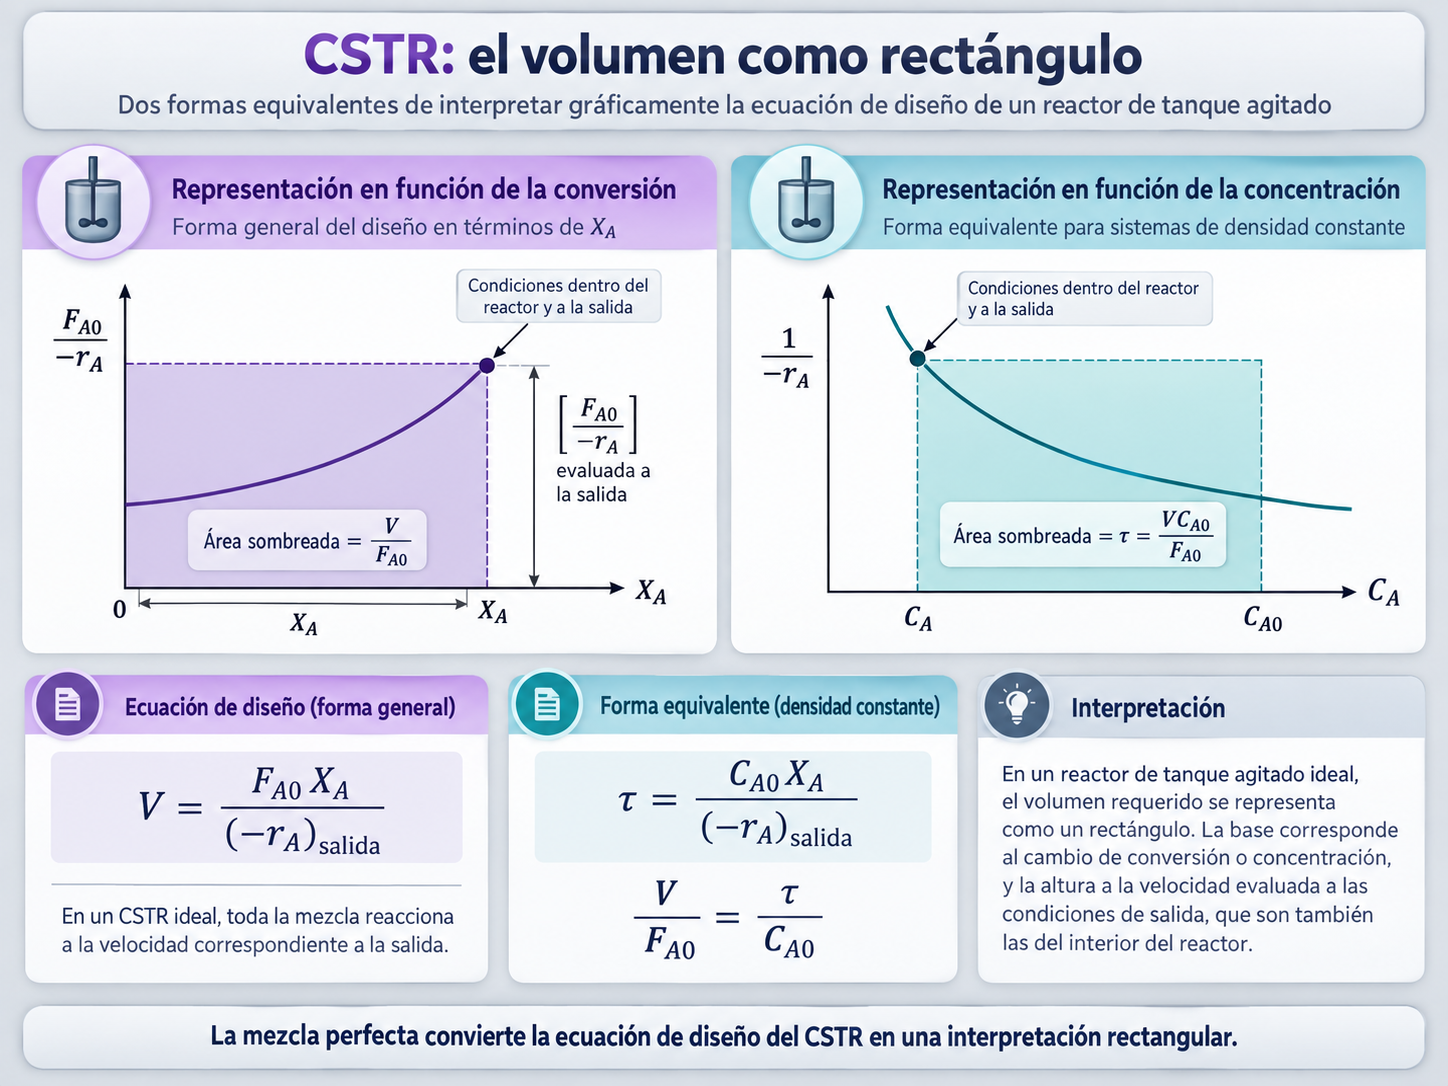
Una característica visual inmediata del CSTR es que el área de diseño adopta una forma rectangular. La base representa el intervalo de conversión o concentración considerado y la altura viene determinada por la velocidad de reacción evaluada en las condiciones de salida. Por ello, todo el volumen del reactor se calcula utilizando una única velocidad de reacción.
Si el problema nos da la conversión objetivo y la ley de velocidad, calculamos la concentración de salida, evaluamos allí −rA y aplicamos la ecuación algebraica. Esa simplicidad matemática nace directamente de la hipótesis de mezcla perfecta.
3.3. Reactor PFR
En un PFR ideal, la composición cambia de una sección a otra a lo largo de la coordenada axial z, o equivalentemente, a lo largo de la longitud del reactor. Puede imaginarse como una sucesión de secciones diferenciales: cada una presenta una composición apenas distinta de la anterior, de modo que la concentración varía de manera continua desde la entrada hasta la salida. En estado estacionario analizamos un elemento diferencial de volumen.
Como FA = FA0(1−X), entonces dFA = −FA0dX y:
Si FA0 = CA0v0 y τ = V/v0, para caudal volumétrico constante:
La integral ya no suma tiempo de un lote, sino pequeños incrementos de volumen. Cerca de la entrada, donde CA suele ser alta, una cinética de orden positivo puede aprovechar una velocidad mayor; a medida que el fluido avanza, la concentración y la velocidad cambian.
La Figura 6 convierte esta ecuación diferencial en una interpretación geométrica: el volumen del PFR se obtiene acumulando el área bajo la curva a medida que el fluido avanza desde la sección de entrada hasta la sección correspondiente a la conversión final.
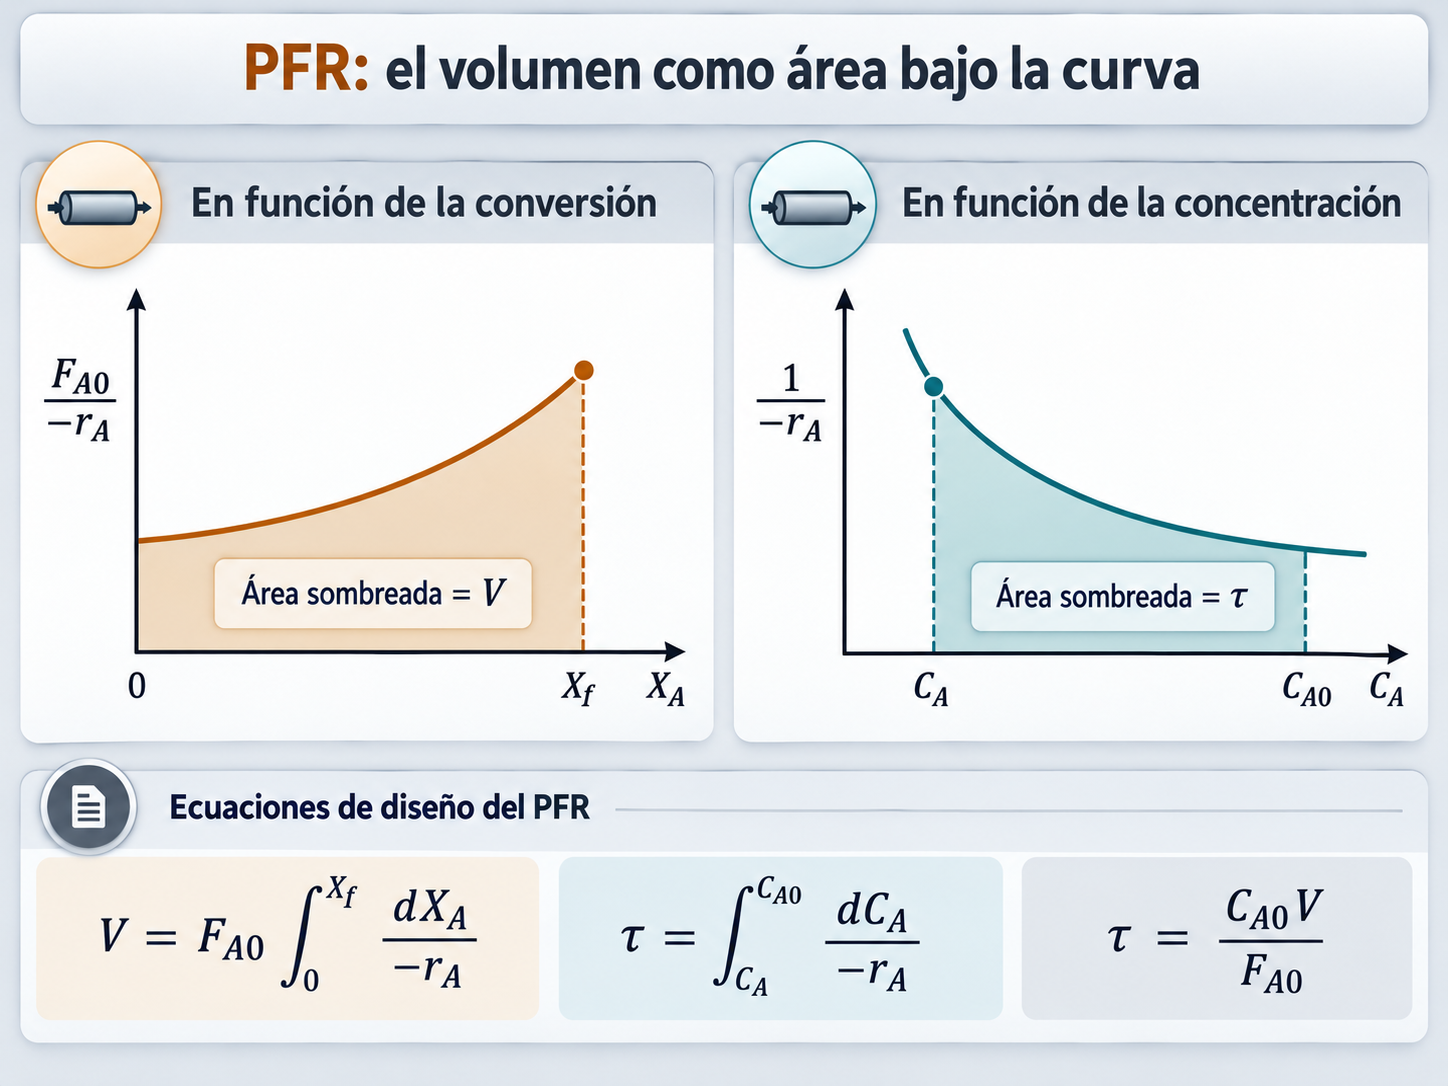
A diferencia del CSTR, el PFR no se evalúa a una única condición de salida: cada sección aporta un pequeño incremento de volumen a una concentración distinta.
Si sólo conociéramos −rA a la salida perderíamos la información de todo el gradiente anterior. El PFR necesita integrar la velocidad a lo largo de todo el intervalo de conversión.
3.4. Comparación gráfica inmediata: PFR frente a CSTR
La comparación puede verse directamente sobre una misma curva de diseño. La Figura 7 superpone el área utilizada por el PFR con el rectángulo que representa el CSTR para una misma cinética y una misma conversión objetivo.
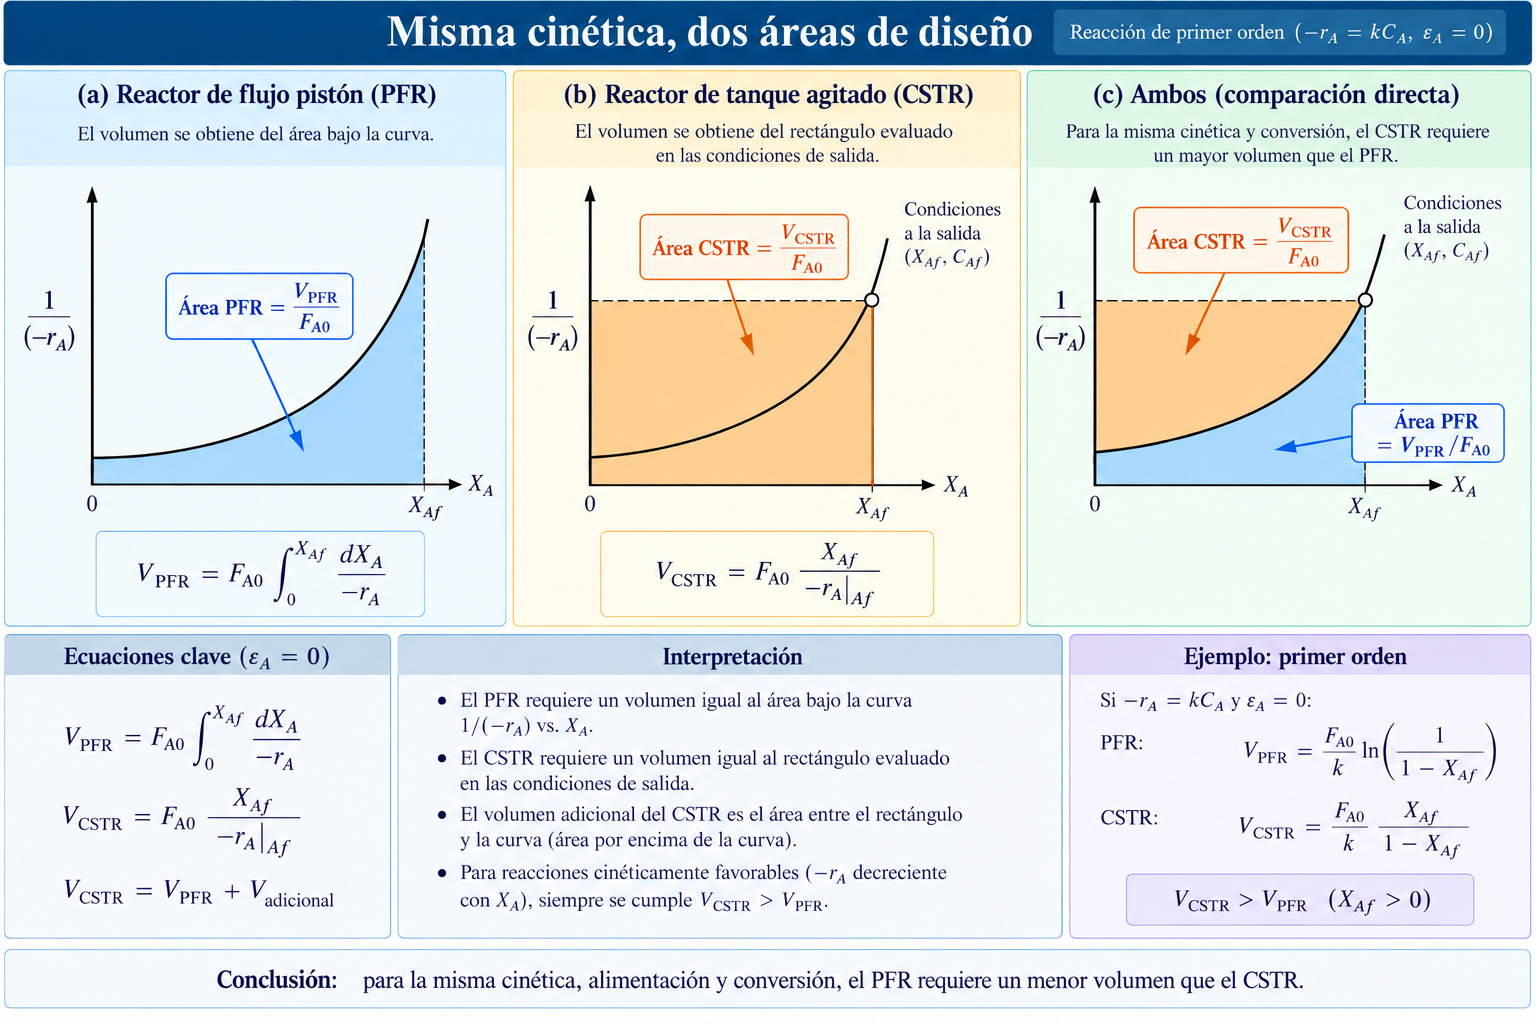
Para entender por qué las áreas pueden separarse, conviene seguir la cadena paso a paso. Si la velocidad −rA disminuye conforme aumenta la conversión X, significa que el reactivo se consume cada vez más lentamente.
Como la gráfica utiliza el término FA0−rA, una disminución de −rA hace que ese cociente aumente. Por eso la curva se eleva a medida que crece X.
En un PFR, el volumen corresponde al área que se acumula debajo de toda la curva desde X = 0 hasta la conversión final. En un CSTR, todo el reactor se evalúa a la velocidad de la salida; como esa velocidad es la más baja del intervalo considerado, la altura del rectángulo se fija en el valor más alto de FA0−rA.
El rectángulo del CSTR contiene el área del PFR y añade una región adicional por encima de la curva. Para este tipo de cinética:
Esta comparación no es una regla universal para cualquier ley de velocidad. Aquí se cumple porque estamos considerando cinéticas en las que −rA disminuye al aumentar X, como ocurre en los casos de orden positivo que analizaremos a continuación.
Ejemplo 1 Dimensionar Batch, PFR y CSTR sobre una base común
Para la reacción irreversible A → P de primer orden se dispone de CA0=1,0 mol/L, v0=10 L/min, k=0,50 min−1 y Xf=0,80. Para comparar también el Batch, se adopta un caudal de procesamiento equivalente de 10 L/min y se omiten los tiempos de carga y descarga.
Aplicamos la ecuación (9).
Con la base de procesamiento equivalente: VBatch,ideal=(10 L/min)(3,22 min)=32,2 L.
Aplicamos la ecuación (13) y comprobamos el tiempo espacial con la ecuación (14).
Este es el origen del 20: no se reemplaza 10 por 20; se divide FA0 para kCA0.
Aplicamos la ecuación (11).
3.5. ¿Cuándo Batch y PFR comparten la misma expresión?
Comparemos las ecuaciones (9) y (14). Bajo volumen/caudal volumétrico constante, la misma cinética, las mismas condiciones isotérmicas y el mismo intervalo de conversión, ambas toman la forma:
La igualdad no convierte a ambos equipos en el mismo reactor. En Batch, una porción de material recorre su historia de concentración con el tiempo; en PFR, esa evolución aparece a lo largo del volumen.
Después de revisar por qué ambos modelos pueden compartir la misma ecuación bajo condiciones ideales, este video permite observar la comparación de manera visual.
4. Qué cambia con el orden de reacción
El patrón de mezcla importa porque la velocidad depende de la concentración. El orden n determina cuán fuerte es esa dependencia.
Con CA = CA0(1−X) y −rA = kCAn, podemos integrar las ecuaciones anteriores para los órdenes más utilizados.
4.1. Orden cero
La velocidad no depende de la concentración. Por eso, para este modelo ideal, el rectángulo CSTR y el área PFR coinciden:
donde θ representa t para Batch y τ para PFR.
4.2. Primer orden
Cuando X aumenta, CA disminuye y la velocidad cae de manera proporcional. El CSTR penaliza esa reducción porque todo su volumen opera a la concentración final.
4.3. Segundo orden
Ahora una reducción de concentración tiene un efecto todavía más marcado sobre la velocidad. La diferencia de tamaño entre CSTR y PFR puede crecer rápidamente a conversiones altas.
4.4. Forma general
Para n ≠ 1, el Batch/PFR de densidad constante puede escribirse:
y el CSTR:
No necesitamos desarrollar órdenes arbitrarios con mayor detalle. La expresión general sirve para reconocer que los tres casos anteriores pertenecen a una misma familia.
| Orden | Batch / PFR | CSTR | Lectura física |
|---|---|---|---|
| n = 0 | kθ/CA0 = X | kτ/CA0 = X | La velocidad no cambia con CA; las áreas ideales coinciden. |
| n = 1 | kθ = ln[1/(1−X)] | kτ = X/(1−X) | La penalización del CSTR aumenta con la conversión. |
| n = 2 | kCA0θ = X/(1−X) | kCA0τ = X/(1−X)2 | La dependencia respecto de CA es más fuerte. |
La Figura 8 reúne en una sola tabla las expresiones que acabamos de desarrollar para órdenes cero, uno y dos. Úsala como mapa de referencia: permite comparar qué cambia en Batch/PFR y CSTR cuando la dependencia con la concentración se hace más intensa.
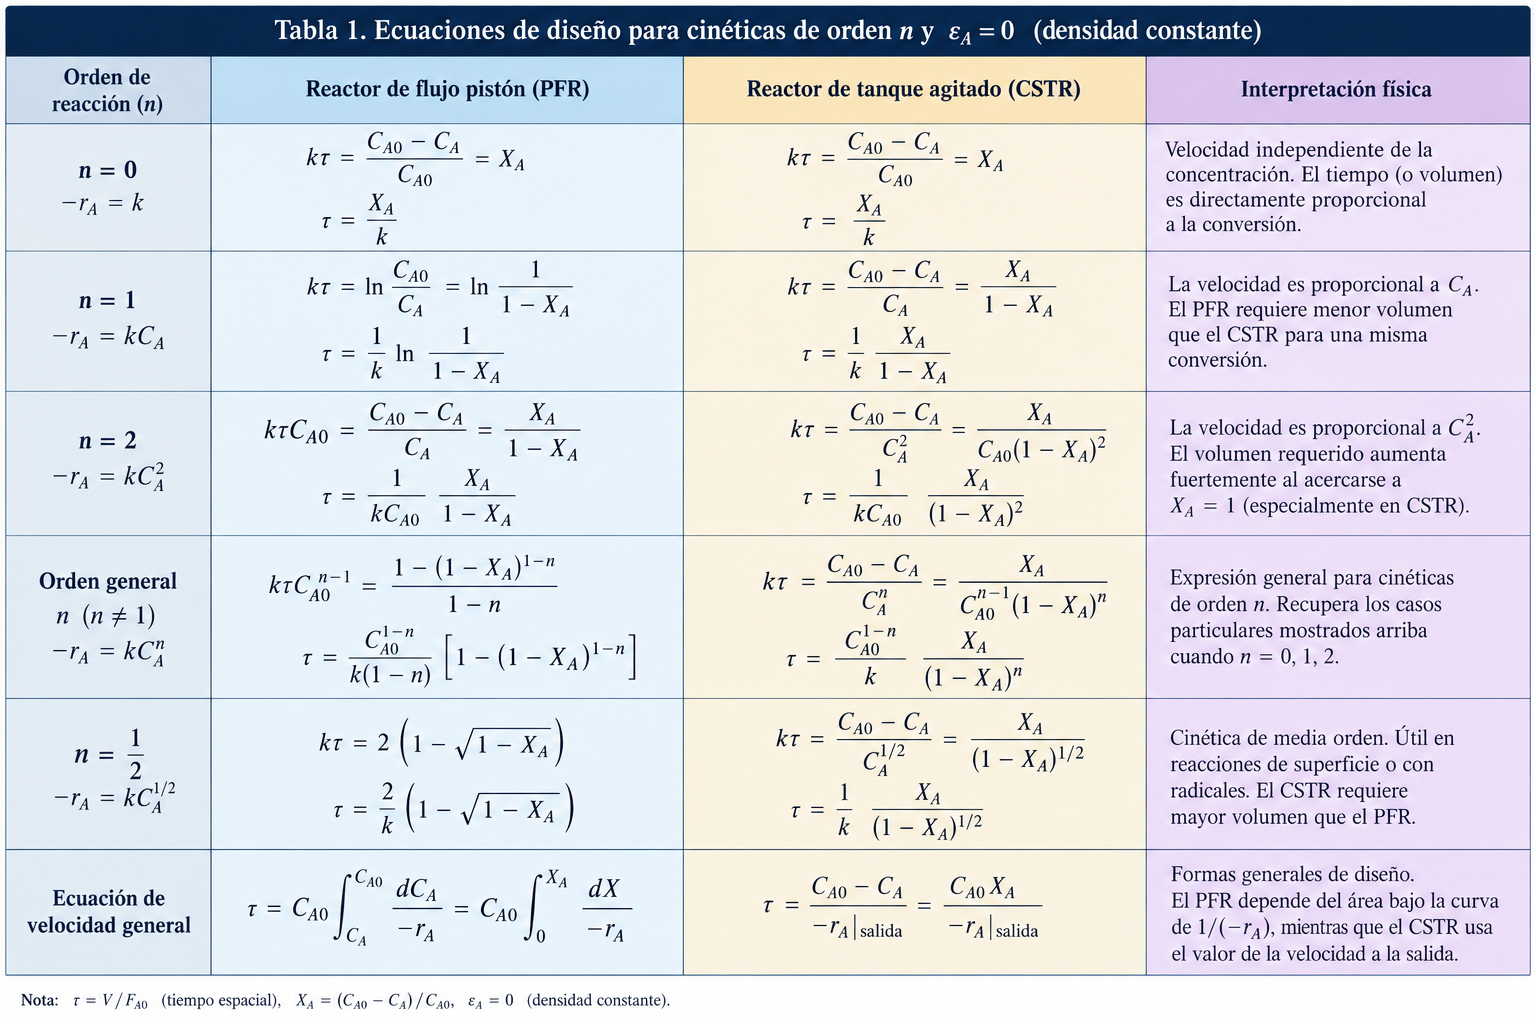
El orden de reacción determina cuánto se separan los diseños CSTR y PFR cuando aumenta la conversión. El explorador traduce esa idea en una relación de volúmenes.
Cómo usarlo: selecciona n y modifica X. Un resultado igual a 1 indica volúmenes ideales iguales; un valor mayor muestra cuántas veces debe crecer el CSTR respecto al PFR.
Para primer orden y densidad constante, el factor 1/k aparece en ambos volúmenes y se cancela al formar el cociente. Cambiar k modifica los volúmenes absolutos, pero no la razón normalizada; esta depende de X y del orden n.
Ejemplo 2 · Calcular y comparar los volúmenes de CSTR y PFR
Se pide: calcular por separado VPFR y VCSTR, obtener su proporción y comprobar cómo el panel abrevia la comparación.
Primero se determina el flujo molar de entrada:
PFR. Aplicamos la ecuación (13) y sustituimos −rA=kCA0(1−X):
CSTR. Aplicamos la ecuación (11). La concentración y la velocidad de salida son:
Finalmente, con la ecuación (16):
Qué abrevia el panel: al fijar n=1 y X=0,90, obtienes la razón VCSTR/VPFR≈3,91. Con los 900 L del CSTR de este ejercicio, basta dividir por esa razón para recuperar el volumen del PFR: VPFR=900/3,90865≈230,3 L, conservando más decimales de la razón en el cálculo. Así llegas al mismo resultado sin repetir la integración.
Los ejemplos 1 y 2 responden a la misma pregunta desde dos ángulos: primero comparan los tres modelos con una alimentación común y después muestran cómo el orden y la conversión gobiernan la diferencia entre los reactores continuos.
5. Cascadas de CSTR: de etapas discretas al límite PFR
Dividir un volumen total entre varios tanques no multiplica el tiempo disponible: redistribuye el contacto en etapas que operan a concentraciones distintas.
5.1. Por qué dividir el volumen cambia el resultado
En un único CSTR, todo el contenido se encuentra idealmente a la composición de salida. En una cascada aparece una secuencia CA0 → CA1 → … → CAN: los primeros tanques conservan concentraciones mayores y, para una cinética de orden positivo, velocidades mayores. La constante k no cambia; cambia la concentración que experimenta cada etapa.
5.2. Cómo calcular una cascada de N CSTR iguales
Alcance de este desarrollo: las expresiones de concentración y conversión que siguen, así como el panel y el ejercicio, corresponden a una reacción irreversible de primer orden en tanques del mismo volumen, con estado estacionario, caudal volumétrico constante y la misma constante cinética k en todas las etapas.
Si el volumen total y el caudal son fijos, el tiempo espacial total τtotal se reparte entre N tanques iguales:
Para una reacción de primer orden, cada tanque reduce la concentración que recibe por el mismo factor:
Al aplicar ese factor N veces se obtiene directamente la conversión de la cascada:
El PFR con el mismo tiempo espacial total proporciona el límite continuo:
5.3. Del perfil escalonado al perfil continuo
La Figura 9 convierte las ecuaciones anteriores en un perfil espacial: pocos CSTR generan saltos grandes; al aumentar N, los saltos se hacen más pequeños y se aproximan a la variación continua del PFR.
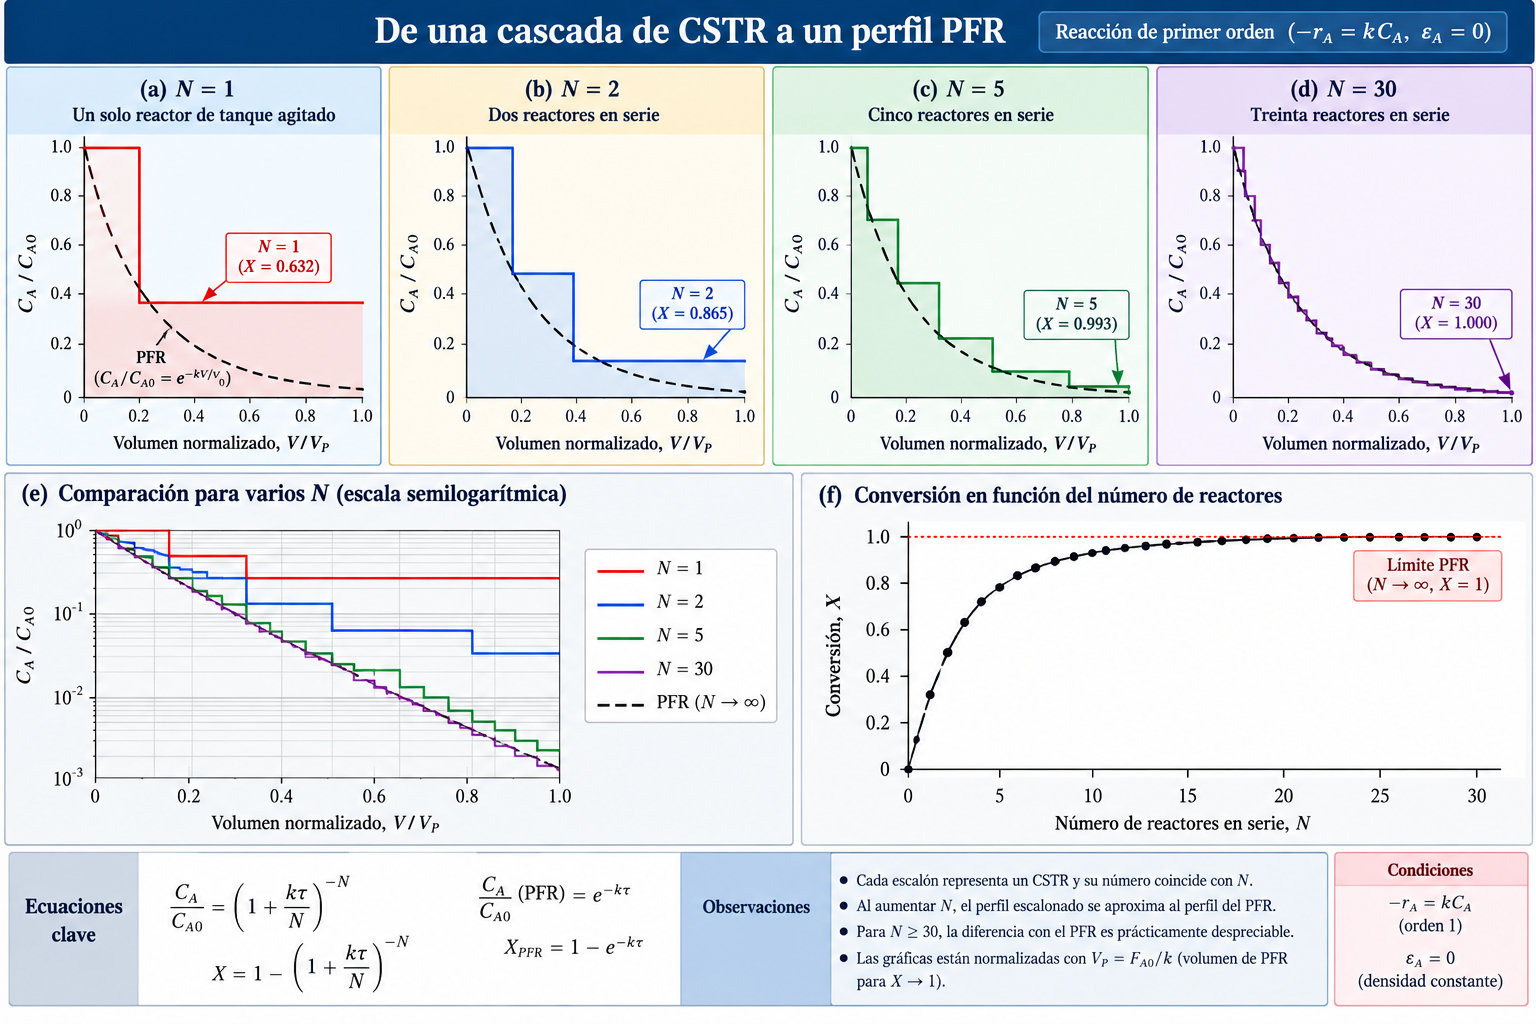
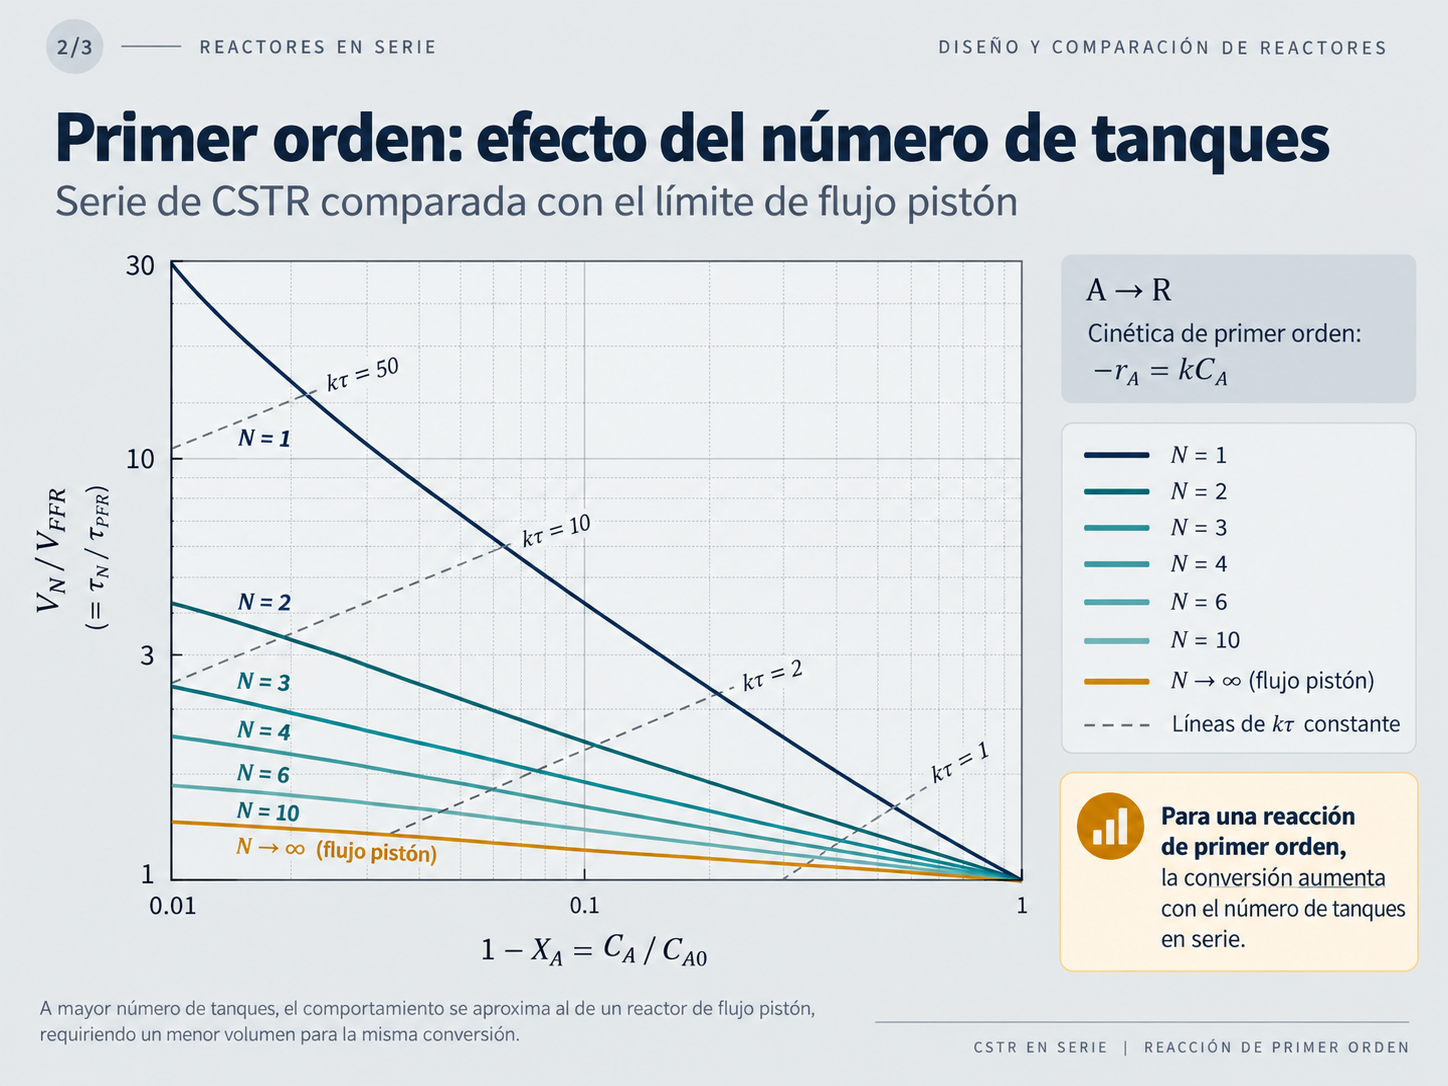
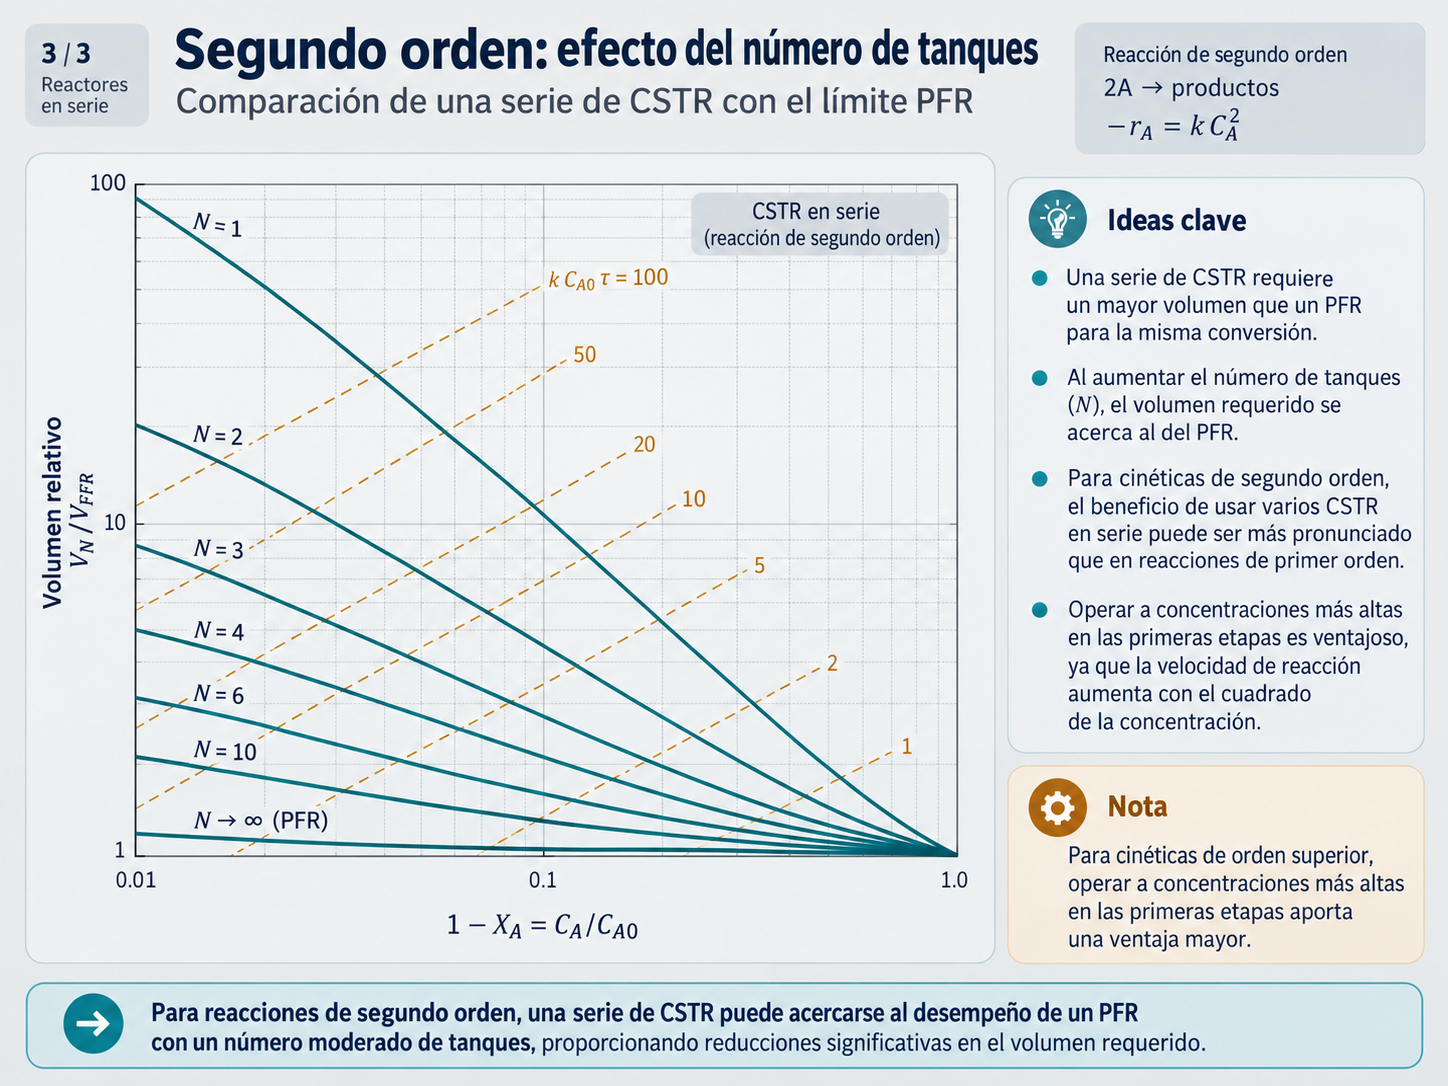
El siguiente panel calcula la cascada etapa por etapa y la compara con el PFR que tiene el mismo kτtotal.
Cómo usarlo: fija primero kτ y después aumenta N. Observa simultáneamente el perfil, la conversión de la cascada y el límite PFR.
Ejemplo 3 · ¿Cuántos CSTR se necesitan para superar 90 %?
Se pide: determinar el número mínimo de CSTR iguales y el volumen de cada tanque para superar X=0,90; después, contrastar el resultado con el límite PFR.
Qué abrevia el panel: al fijar kτ=3,0 puedes aumentar N hasta que la lectura supere 90 %. La gráfica revela el primer valor válido; el desarrollo muestra cómo convertirlo en número y tamaño de tanques.
5.4. De los escalones al perfil continuo: lectura global
La ecuación (17) explica la geometría del cambio: al crecer N, cada tanque representa una fracción menor del recorrido total. La ecuación (19) acumula esos pequeños cambios y, en el límite, conduce a la expresión exponencial del PFR de la ecuación (20).
Esta interpretación se aplica específicamente a una reacción de primer orden y a tanques iguales. Para órdenes de reacción superiores, el principio se mantiene —una cascada con más etapas se aproxima progresivamente al comportamiento de un PFR—, pero la concentración de salida debe obtenerse aplicando la ley cinética correspondiente a cada tanque y la ventaja de conservar concentraciones más altas en las primeras etapas suele hacerse más marcada para órdenes positivos mayores. Si los tanques tienen volúmenes diferentes, tampoco puede utilizarse τi=τtotal/N: cada etapa posee su propio τi=Vi/v0 y la cascada debe resolverse tanque por tanque. En el caso particular de primer orden, para un número fijo de CSTR y un volumen total dado, distribuir ese volumen por igual entre las etapas maximiza la conversión ideal.
Lo que converge es el comportamiento de concentración: muchos saltos pequeños reproducen cada vez mejor un perfil continuo. Esta es la conexión entre la cascada calculada, la Figura 9 y el panel.
5.5. Rendimientos decrecientes al añadir tanques
La mejora no es lineal. Los primeros tanques reducen una parte importante de la diferencia respecto al PFR; después, cada unidad adicional aporta menos. Por eso el número adecuado de etapas debe equilibrar conversión, volumen, control y costo, no perseguir el límite matemático sin criterio. [2]
6. Recirculación: desplazar un PFR hacia la mezcla completa
La cascada anterior se acercó al PFR al dividir la mezcla completa en etapas. La recirculación recorre el camino complementario: devuelve parte de la salida y reduce el contraste entre la entrada y la salida de un reactor tubular.
6.1. Qué significa recircular
Una fracción de la corriente que sale vuelve al punto de mezcla con la alimentación fresca. La razón de recirculación compara el flujo que retorna con el flujo neto que abandona el sistema:
6.2. Cómo cambia la entrada real del reactor
La alimentación fresca entra con X=0, pero el reactor no recibe únicamente esa corriente: recibe su mezcla con material que ya reaccionó. Si la salida final tiene conversión Xf y el caudal volumétrico se considera constante, la conversión justo después del mezclador es:
Esta ecuación conecta la operación con la composición: cuando R aumenta, una fracción mayor de la corriente de entrada procede de la salida y X1 se aproxima a Xf. El reactor comienza entonces su recorrido con menos reactivo fresco y con un gradiente axial menor.
6.3. De la mezcla de entrada a la ecuación de diseño
La ecuación del PFR sigue integrando la velocidad a lo largo del cambio de conversión, pero ahora el recorrido empieza en X1, no en cero. Además, por el reactor circula el flujo fresco más el reciclado:
Cómo leerla: el factor R+1 representa el flujo total que atraviesa el reactor; el límite inferior equivale a X1 de la ecuación (22); el límite superior es la conversión final. La relación supone caudal volumétrico constante.
La Figura 10 reúne estas tres piezas: alimentación fresca, mezcla con la corriente reciclada y evolución axial hasta la salida.
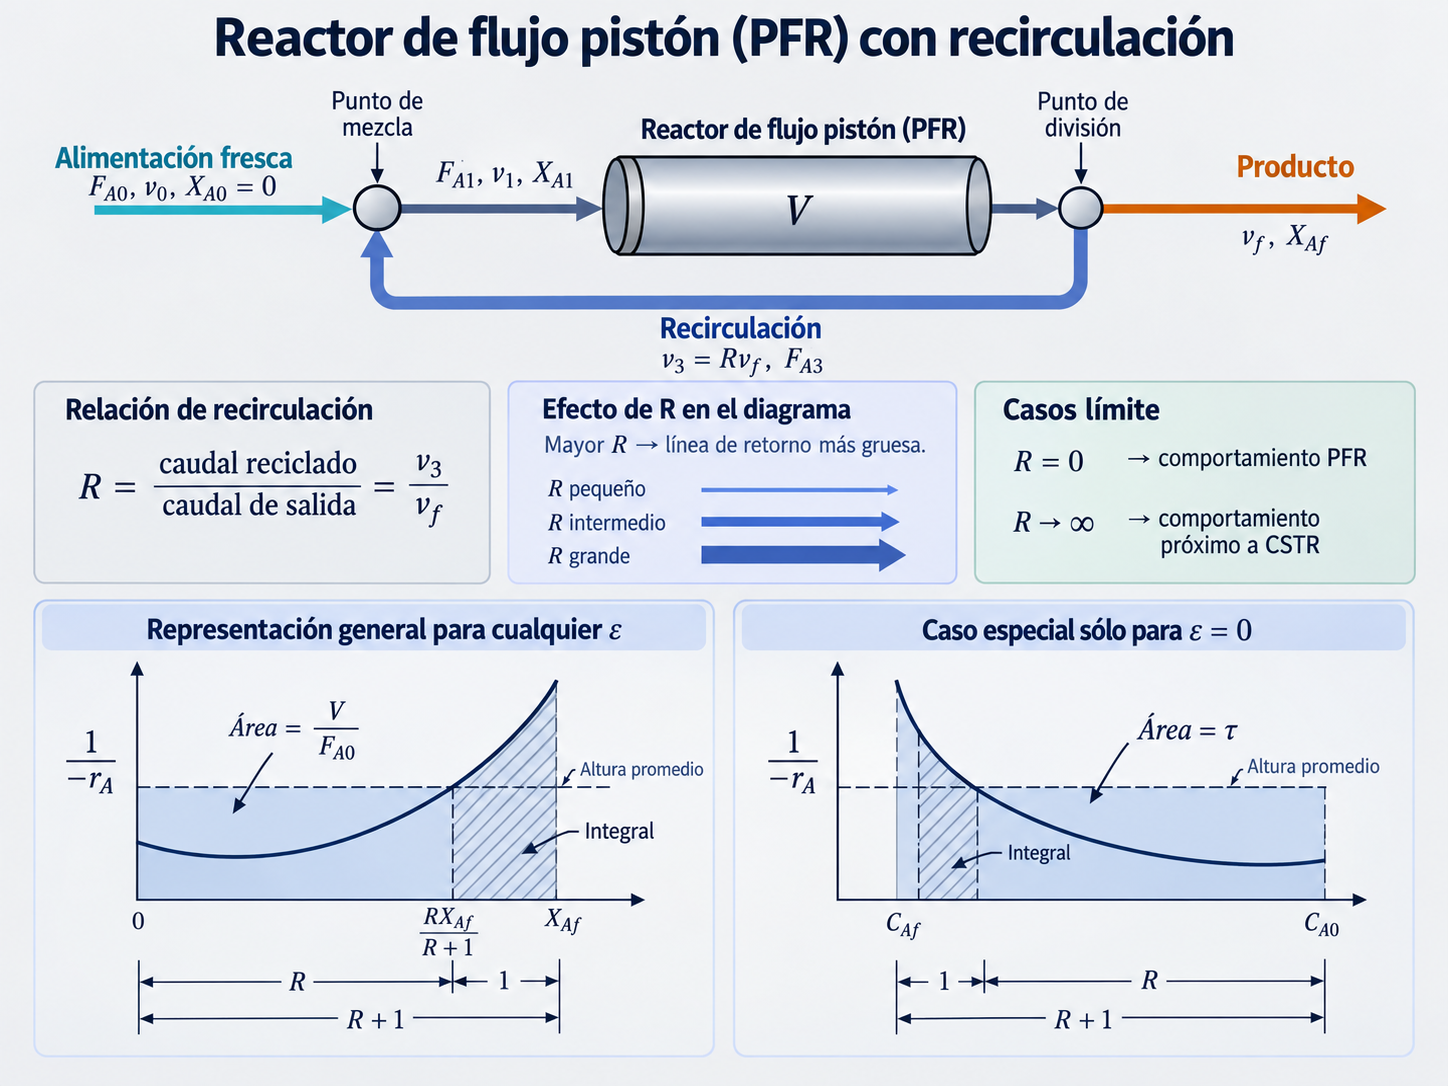
El panel permite aislar el efecto de R manteniendo Xf=0,90. Así se observa cómo cambia la composición de entrada antes de aplicar la ecuación de diseño.
Cómo usarlo: mueve R y compara la proporción de corriente reciclada, el valor de X1 y la tendencia del patrón de concentración.
6.4. Dos límites de comportamiento conectados por R
R no selecciona dos equipos distintos: regula cuánto se parece la alimentación del reactor a su propia salida. Por eso los extremos se entienden como límites de comportamiento.
No retorna corriente. La entrada contiene solo alimentación fresca, X1=0, y el perfil axial conserva el mayor contraste entre entrada y salida.
X1 se aproxima a Xf. El gradiente se reduce y el comportamiento global se acerca al referente ideal de mezcla completa.
El punto central es que la recirculación modifica la historia de concentración del material. No convierte físicamente un tubo en un tanque; desplaza el patrón de contacto entre dos modelos límite. La Figura 10 muestra el circuito, la ecuación (23) lo cuantifica y el panel deja recorrer ese continuo.
7. Cuando el caudal volumétrico ya no permanece constante
Hasta ahora utilizamos CA = CA0(1−X). En gases, una reacción puede cambiar el número total de moles y modificar el caudal volumétrico.
7.1. Factor de expansión
Hasta ahora hemos trabajado con el caso más simple, en el que el caudal volumétrico permanece constante y CA=CA0(1−X) basta para relacionar concentración y conversión.
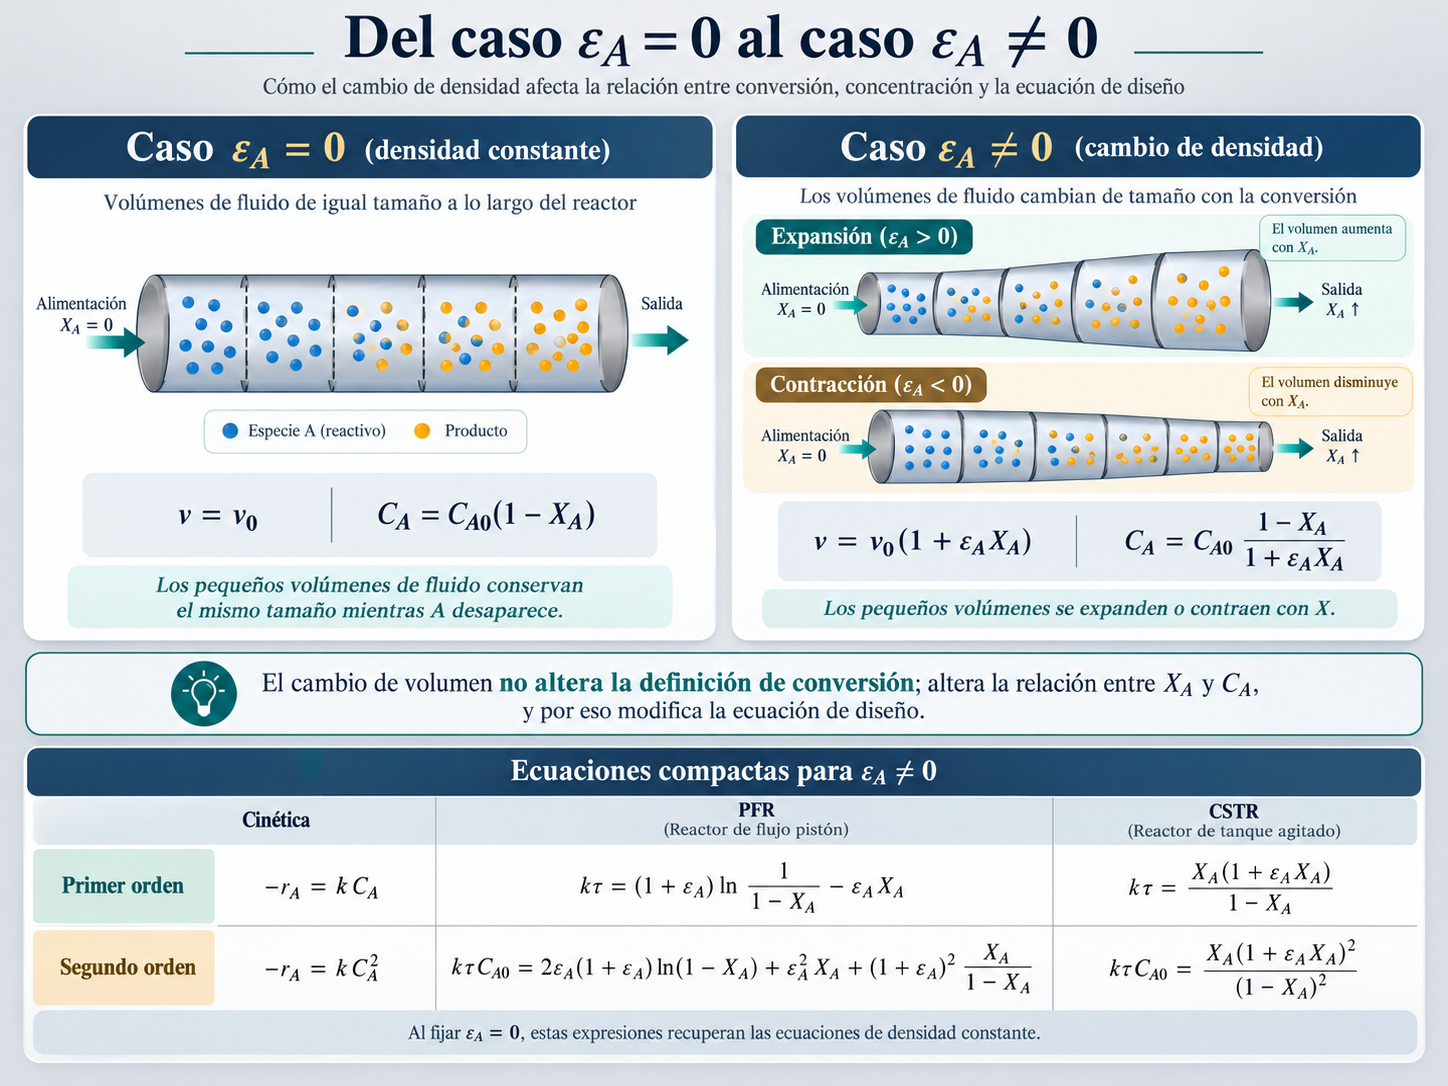
En sistemas gaseosos, sin embargo, la reacción puede modificar el número total de moles y, con ello, el volumen ocupado por la corriente. Para representar ese efecto se introduce el factor de expansión εA.
La concentración de A ya no depende únicamente de cuánto A ha reaccionado, sino también de cuánto se ha expandido o contraído la corriente:
Cuando εA=0, al aumentar la conversión disminuye CA únicamente porque desaparece reactivo. Cuando εA≠0, ocurren dos efectos a la vez: disminuyen los moles de A por reacción y cambia el volumen de la corriente. Por eso una misma conversión puede corresponder a una concentración diferente según el valor de εA.
El factor de expansión no cambia la definición de conversión; cambia la relación entre conversión y concentración y, por ello, modifica las ecuaciones de diseño.
7.2. Primer orden
Para PFR:
Para CSTR:
7.3. Segundo orden
Para PFR:
Para CSTR:
El objetivo aquí no es memorizar una segunda colección de fórmulas. Es reconocer que una hipótesis aparentemente sencilla —v constante— estaba escondida dentro de CA(X). Cuando esa hipótesis cambia, cambia también la ecuación de diseño.
La Figura 11 resume visualmente ese cambio: compara elementos de fluido que conservan su tamaño con otros que se expanden o contraen a medida que avanza la conversión y reúne las ecuaciones de primer y segundo orden para el caso de densidad variable.
8. Del modelo ideal al reactor real
Los modelos ideales aíslan una pregunta esencial: cómo el patrón de mezcla modifica la relación entre cinética, concentración y volumen. Un equipo real conserva esa base, pero añade fenómenos que también deben diseñarse.
8.1. Qué nos permitió separar el modelo ideal
Hasta aquí mantuvimos controladas la cinética, la estequiometría y la forma de contacto. Esa separación explica por qué la misma reacción produce diseños distintos en Batch, CSTR y PFR antes de introducir transferencia de calor, caída de presión, sólidos o desviaciones hidrodinámicas.
8.2. Qué añade un equipo real
| Hipótesis ideal | En un equipo real puede aparecer | Consecuencia |
|---|---|---|
| Temperatura uniforme | Gradientes térmicos | k y −rA dejan de ser uniformes. |
| Mezcla perfecta | Zonas muertas o mezcla incompleta | El tanque se aparta del CSTR ideal. |
| Flujo pistón | Dispersión axial | La composición deja de depender de una única posición ideal. |
| Cinética intrínseca | Resistencia de transferencia de masa | La velocidad observada puede no ser la cinética pura. |
| Fluido homogéneo | Sólidos, precipitación | Fouling, obstrucción y mezcla compleja. |
| Presión uniforme | Caída de presión | Cambian densidad, caudal y, en gases, concentración. |
La tabla no invalida las ecuaciones ideales: indica qué supuestos deben comprobarse. Si aparecen gradientes térmicos, por ejemplo, cambia k; si hay dispersión axial o zonas muertas, cambia la historia de concentración. El modelo ideal se convierte entonces en referencia para medir y corregir la desviación.
8.3. Un modelo de flujo no es una geometría
PFR y CSTR describen comportamientos de referencia. La geometría, la agitación y la operación determinan cuánto se aproxima el equipo real a ellos.
La distribución de tiempos de residencia permite estudiar esas desviaciones, pero merece un tratamiento propio. Aquí basta conservar la conexión: el balance ideal ofrece la línea base y la caracterización del flujo revela cuánto debe ajustarse. [11]
8.4. El reactor dentro de un proceso completo
Alcanzar la conversión objetivo no concluye necesariamente el diseño. La corriente debe alimentarse, acondicionarse, separarse y controlarse; por eso una buena selección de reactor también debe integrarse con las operaciones vecinas.
Proceso continuo multietapa
Varias operaciones y tipos de reactor se integraron dentro de una misma secuencia farmacéutica continua. [8]
Intensificación de proceso
La síntesis en flujo combinó etapas sucesivas y redujo notablemente el tiempo de residencia global. [9]
Reacción y separación continua
La síntesis se acopló con separación líquido-líquido para avanzar hacia un proceso integrado. [10]
Los tres casos refuerzan la misma idea: el reactor define una etapa, no toda la planta. El modelo ideal ayuda a dimensionar la reacción; la ingeniería del proceso debe hacer compatibles alimentación, transferencia, separación, seguridad y control.
Diseñar el reactor responde cómo reaccionará el material; diseñar el proceso responde cómo llegará, saldrá y se mantendrá operable.
9. Síntesis para escoger correctamente un reactor
La selección final no consiste en declarar un ganador universal. Consiste en identificar qué historia de concentración, régimen de operación y restricciones necesita el proceso.
9.1. Empieza por la pregunta de diseño
Conversión, producción, tiempo o volumen que debe alcanzarse.
Cinética, estequiometría, temperatura y variación de caudal.
Campaña Batch, mezcla completa CSTR o gradiente axial PFR.
Transferencia, presión, seguridad, control y operaciones vecinas.
9.2. Qué favorece a cada modelo ideal
El Batch resulta natural cuando importan la flexibilidad, las campañas y cantidades definidas. El CSTR ofrece una composición uniforme y operación continua, útil cuando el control y la mezcla dominan. El PFR conserva un gradiente axial y, para cinéticas de orden positivo cuya velocidad cae con la conversión, suele aprovechar mejor las concentraciones altas de entrada.
Ninguna de estas ventajas es absoluta. Una reacción exotérmica, un sólido, una gran caída de presión o una secuencia multiproducto pueden cambiar la selección aun cuando el cálculo cinético favorezca otra alternativa.
9.3. Las configuraciones intermedias también son opciones
Estas configuraciones muestran que la selección no siempre es una disyuntiva rígida. Puede ajustarse el patrón de concentración mediante etapas o recirculación, siempre que el beneficio justifique la complejidad adicional.
9.4. Cuadro final de comparación
| Característica ideal | Batch | CSTR | PFR |
|---|---|---|---|
| Entrada/salida durante la reacción | No durante el periodo de reacción | Continuas | Continuas |
| Estado estacionario típico | No | Sí | Sí |
| Mezcla espacial ideal | Uniforme | Mezcla completa | Sin mezcla axial ideal |
| CA cambia con el tiempo | Sí | No en régimen estacionario | No en un punto fijo en estado estacionario |
| CA cambia con posición | No | No | Sí, axialmente |
| Ecuación de diseño típica | Integral temporal | Algebraica | Integral espacial |
| Configuración puente estudiada | — | Cascada de CSTR → PFR | Recirculación → mezcla completa |
Primero se parte del mismo balance, la misma cinética y la misma estequiometría. Después se decide cómo el material atravesará la reacción: evolución temporal uniforme en Batch, composición uniforme de salida en CSTR o cambio axial continuo en PFR. Las cascadas y la recirculación permiten recorrer estados intermedios. La selección correcta aparece al unir ese cálculo con transferencia, seguridad, control, flexibilidad e integración del proceso.
Referencias
- Levenspiel, O. Ingeniería de las reacciones químicas. 3.ª ed. Limusa Wiley. Capítulos 5–6. Libro base
- Fogler, H. S. Elementos de Ingeniería de las Reacciones Químicas. 3.ª ed. Pearson Educación. Capítulos 1, 2 y 4. Libro base
- Hu, C. Reactor design and selection for effective continuous manufacturing of pharmaceuticals. Journal of Flow Chemistry. 2021;11(3):243–263. doi:10.1007/s41981-021-00164-3. Texto ↗
- Baldea, M., et al. Switching from Batch to Continuous Reactors Is a Trajectory Optimization Problem. Industrial & Engineering Chemistry Research. 2019;58(30):13718–13736. doi:10.1021/acs.iecr.9b01126. Fuente ↗
- Li, X.; Mastan, E.; Wang, W.; Li, B.; Zhu, S. Progress in reactor engineering of controlled radical polymerization: a comprehensive review. Reaction Chemistry & Engineering. 2016;1:23–59. doi:10.1039/C5RE00044K. Fuente ↗
- Dong, Y.; Zhang, Y.; Liu, D.; Chen, Z., et al. Strain and process engineering toward continuous industrial fermentation. Frontiers of Chemical Science and Engineering. 2023;17:1336–1353. doi:10.1007/s11705-022-2284-6. Fuente ↗
- Azmi, A.; Aziz, N. Simulation Studies of Low-density Polyethylene Production in a Tubular Reactor. Procedia Engineering. 2016;148:1170–1176. doi:10.1016/j.proeng.2016.06.620. Fuente ↗
- Boyall, S. L., et al. Automated Optimization of a Multistep, Multiphase Continuous Flow Process for Pharmaceutical Synthesis. ACS Sustainable Chemistry & Engineering. 2024;12(41):15125–15133. doi:10.1021/acssuschemeng.4c05015. Texto ↗
- Snead, D. R.; Jamison, T. F. A Three-Minute Synthesis and Purification of Ibuprofen: Pushing the Limits of Continuous-Flow Processing. Angewandte Chemie International Edition. 2015;54:983–987. doi:10.1002/anie.201409093. PubMed ↗
- Chen, W.-C., et al. Flowing to purity: Advancing acetylsalicylic acid production from batch to continuous to full-flow. Separation and Purification Technology. 2025;369:133107. doi:10.1016/j.seppur.2025.133107. Fuente ↗
- ICH. Q13 Continuous Manufacturing of Drug Substances and Drug Products. Final guidance. 2023. FDA / ICH ↗
Deja una respuesta